







Wie sollten Ingenieure einen CNC-Bearbeitungsanbieter für die humanoide Roboterindustrie auswählen? Ein Leitfaden zur 5-Achs-Aluminium 6061 Bearbeitung mit 0,001-Zoll-Toleranzen
Veröffentlicht am Sonntag, 01. Dezember 2026
Inhaltsverzeichnis:Leitfaden für Ingenieure zur Auswahl von 5-Achs-CNC-Lieferanten für Aluminium 6061 humanoide Roboterteile: ±0,001 in Toleranz, GD& T, dünnwandige Kontrolle und Inspektionsbeweise.
Wählen Sie einen CNC-Bearbeitungsanbieter für humanoide Roboterteile aus, indem Sie sechs Fähigkeiten an der eigentlichen Zeichnung überprüfen: 5-Achs-Prozessfähigkeit für die spezifische Geometrie; Aluminium 6061-T6 / T651 Bearbeitung und Restspannungsregelung; GD& T und Datensteuerung; Dünnwanddeformationsregelung; Inspektionsfähigkeit einschließlich Messunsicherheit; und Wiederholbarkeitsdokumentation vom ersten Artikel bis zum Charge. Eine Toleranz von ±0,0254 mm ist eine Anforderung an die Prozessfähigkeit und keine Maschinenspezifikation. Es ist bei vielen richtig gestalteten 6061-Funktionen erreichbar, aber nicht automatisch bei jedem Feature, Geometrie oder Produktionsarge. Bedeutet die Zeichnung ±0,001 mm, sind die Anforderungen wesentlich anspruchsvoller. Die Zeichnung regiert.
Begriffe, die in diesem Leitfaden verwendet werden:GD& T = geometrische Dimensionierung und Toleranzierung;CMM = Koordinatenmessmaschine;DFM = Design für Fertigbarkeit;IMU = Trägheitsmesseinheit.
Schlüssel Takeaways
5-Achs CNC Bearbeitungist nützlich für humanoide Roboterteile mit abgewinkelten Flächen, sich kreuzenden Merkmalen, mehreren Lagerschnittstellen und geometrischen Beziehungen, die über wiederholte Aufstellungen schwer zu pflegen sind.
Aluminium 6061-T6/T651 passt zu vielen Roboter strukturellen und mechanischen Komponenten, aber die endgültige Legierung Auswahl hängt von Festigkeit, Steifigkeit, Müdigkeit, Verschleiß und Gewicht Anforderungen.
±0,001 in ist ein Prozesskapazitätsziel. Werkzeugbearbeitung, Arbeitshaltung, Temperatur, Materialspannung, Bearbeitungsfolge und Messunsicherheit beeinflussen das Ergebnis.
Humanoide Roboterkomponenten erfordern funktionelle Präzision, nicht einheitliche enge Toleranzen in allen Dimensionen.
Die Lieferantenauswahl sollte evidenzbasiert sein: Vergleichbare Inspektionsberichte, Materialzertifikate, Prozesserläuterungen und Wiederholbarkeitsunterlagen anfordern.
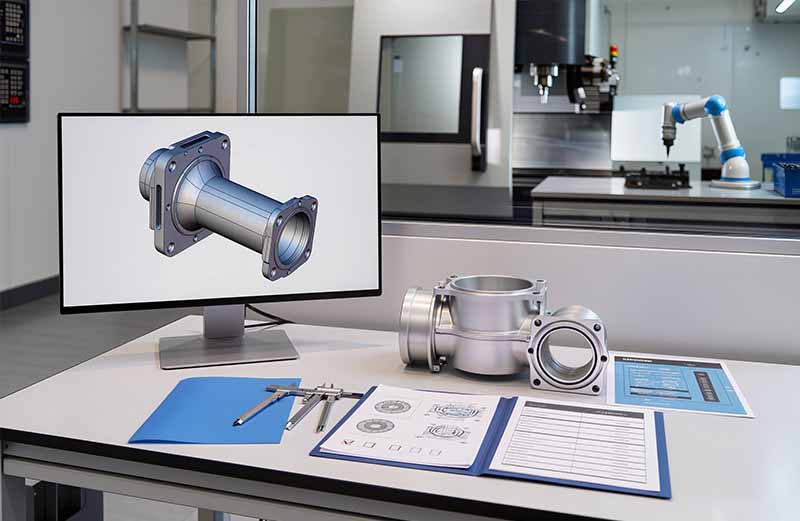
Humanoide Robotergelenke verbinden Motoren, Reduktionsgetriebe, Lager, Wellen, Aktuatorgehäuse, Encoder und Sensorschnittstellen in einem kompakten Körper. Die Beziehung zwischen diesen Komponenten bestimmt Ausrichtung, Freiraum, Steifigkeit und Bewegungsverhalten. Eine Lagerbohrung, die richtig groß ist, aber falsch gegenüber einer Motormontageschnittstelle positioniert ist, kann Montageschwierigkeiten, unerwünschte mechanische Belastungen oder Gelenkleistungsvariationen verursachen.
Leichte Strukturen fügen eine weitere Anforderung hinzu. Übermäßige Masse in Armen, Beinen und Bewegungsgelenken erhöht die Aktuatorlast und kann Beschleunigung, Energieverbrauch und dynamische Reaktion beeinflussen. Aluminiumlegierungen sind daher üblich, aber der Lieferant muss Steifigkeit, Wanddicke und Datumsverhältnisse kontrollieren.
Die Produktionskala setzt eine dritte Anforderung hinzu: Wiederholbarkeit. Ein Prototyp kann manchmal von Hand montiert werden. Die Produktion erfordert Komponenten, die ohne umfangreiche manuelle Einstellung konsistent zusammengesetzt werden. Ein kompetenter Lieferant sollte Zeichnung und CAD-Überprüfung, Fertigungsmachbarkeitsanalyse, wiederholbare Bearbeitung, kontrollierte Bearbeitungssequenzen, Materialserieneidentifikation, Dimensionsprüfung, Erstartikel-Genehmigung und Produktionsqualitätsregistrierungen unterstützen.
Roboterbereich | Typische CNC-bearbeitete Komponenten | Haupttechnische Anforderungen |
|---|---|---|
Schultergelenk | Motorhalter, Aktuatorgehäuse, Gelenkträger | Ausrichtung, Steifigkeit, Gewicht |
Ellbogengelenk | Lagergehäuse, Verbindungshüllen | Lagerpassung, wiederholbare Positionierung |
Handgelenk Montage | Kompakte Gehäuse, Befestigungsplatten, Sensorstützen | Dimensionsgenauigkeit, kompakte Geometrie |
Hüftenmontage | Strukturelle Stützen, Aktuatorschnittstellen | Lastübertragung, Steifigkeit, Ausrichtung |
Knie Montage | Gelenkgehäuse, Montagekonstruktionen | Müdigkeitsbewegungen, Ausrichtung |
Knöchelmontage | Lagerstützen, Verbindungsteile | Mechanische Passform, Belastungsbeständigkeit |
Roboterhand | Fingerlenker, Gelenkhalter, kleine Schnittstellen | Kompakte Eigenschaften, Wiederholbarkeit |
Struktur des Torsos | Strukturrahmen, Elektronik-Befestigungsplatten | Ebenheit, Steifigkeit, Montagepräzision |
Nicht alle Komponenten erfordern die gleiche Toleranz oder das gleiche Material. Eine nicht tragende Elektronikhalterung erfordert möglicherweise nicht die gleiche Präzision wie ein Getriebegehäuse oder eine Lagerstütze.
Die 5-Achs-CNC-Bearbeitung bietet drei Linearachsen und zwei Drehachsen. Dadurch können Werkzeug und Werkstück orientiert werden, so dass mehrere Flächen und Winkelfunktionen in einem koordinierten Prozess bearbeitet werden können. Typische Anwendungen umfassen mehrrichtliche Montagelöcher, winklige Aktuatorschnittstellen, komplexe Gelenkgehäuse, gekrümmte Bauteile, sich schneidende Taschen, mehrere Lagersitze und integrierte Montageflächen.
Die 5-Achsbearbeitung garantiert nicht automatisch eine höhere Genauigkeit. Sein Vorteil hängt von der Maschinenkinematik, der Drehachsenkalibrierung, der Werkstückpositionierung, der Armaturensteifigkeit, der CAM-Programmierung und der Inspektionsstrategie ab.
Methode | Wie es funktioniert | Vorteile | Einschränkungen | Typische Anwendungen |
|---|---|---|---|---|
3-Achs Bearbeitung | Werkzeug bewegt sich entlang X, Y, Z | Einfache Einrichtung und wirtschaftliche für zugängliche Funktionen | Mehrere Setups können erforderlich sein | Flache Platten, Grundhalter, einfache Gehäuse |
3+2-Achs Bearbeitung | Zwei Drehachsen orientieren das Werkstück oder Werkzeug; Schneiden verwendet drei lineare Achsen | Zugriff auf mehrere Gesichter in festen Orientierungen | Koordiniert nicht kontinuierlich alle fünf Achsen beim Schneiden | Winkelbohrungen, mehrfächige Gehäuse, Montageflächen |
Simultane 5-Achs-Bearbeitung | Alle fünf Achsen bewegen sich in koordinierter Bewegung beim Schneiden | Komplexe Konturen, zusammengesetzte Winkel, verbesserte Werkzeugausrichtung | Anforderlichere Programmierung, Kalibrierung und Verifizierung | Komplexe Gelenkstrukturen und skulpturierte Komponenten |
Für viele humanoide Roboterteile kann eine 3+2-Achs-Bearbeitung ausreichen. Eine gleichzeitige 5-Achs-Bearbeitung kann für kontinuierlich wechselnde Oberflächenorientierungen oder komplexe Freiformgeometrien gerechtfertigt werden. Geben Sie das gewünschte Bearbeitungsergebnis an, anstatt auf gleichzeitige Fünfachsbewegung zu bestehen, da es fortgeschrittener klingt.
Ein einziges 5-Achs-Setup kann Werkstück-Repositionierung und Datum-Transfer-Fehler reduzieren. Es beseitigt keine Drehachsenfehler, Werkzeugauslenkung, thermische Effekte oder Verformung der Befestigung. Fragen Sie bei der Bewertung eines Lieferanten, ob die Maschine eine gleichzeitige 5-Achs-Bearbeitung unterstützt, welche nutzbaren Arbeitsabmessungen und Drehachsenweggrenzen sind, wie die Drehachsengenauigkeit überprüft wird, wie die Positionierung des Werkstücks festgelegt wird, wie Datums nach der Neupositionierung beibehalten werden, ob der Lieferant über geeignete 5-Achs-CAM-Expertise verfügt und wie die resultierenden Merkmale geprüft werden. ISO 230-2 und ISO 230-3 bieten nützliche Rahmenbedingungen zur Bewertung der Maschinenleistung, ersetzen aber keine Endkomponentenprüfung.
Aluminium 6061 ist eine Niederschlag-härtbare Al-Mg-Si Legierung weit verbreitet für bearbeitete Bauteile verwendet, weil es eine praktische Balance von mechanischen Eigenschaften, Bearbeitbarkeit, Korrosionsbeständigkeit und Veredelungsmöglichkeiten bietet. Die genaue Bedingung ist wichtig.
Bedingungen | Beschreibung | Technische Überlegung |
|---|---|---|
Lösung wärmebehandelt und künstlich gealtert | Gewöhnlich, wo Festigkeit und Bearbeitbarkeit erforderlich sind | |
Lösung wärmebehandelt, spannungsentlastet durch Dehnung und künstlich altert | Relevant für die Plattenbearbeitung, bei der restspannungsbedingte Verzerrung bewältigt werden muss | |
6061-O | Geglüht | Weicher und formbarer; nicht gleichwertig mit T6/T651 mechanischen Eigenschaften |
Für große oder dünnwandige Aluminium-Komponenten kann die Platte 6061-T651 ein nützliches Ausgangsmaterial sein, da die Belastungsentlastung durch Dehnung zur Reduzierung der restlichen Belastungseffekte beiträgt. Es beseitigt keine Verzerrung. Materialentfernung kann immer noch innere Spannungen, insbesondere in asymmetrischen Taschen, dünnen Wänden und großen Stockabschnitten, umverteilen. Bestätigen Sie die anwendbare AMS/ASTM-Spezifikation für die genaue Produktform und -temperament auf dem Materialzertifikat; Nehmen Sie nicht an, dass jedes 6061 Produkt identische Eigenschaften hat.
Charakteristisch | Ingenieurvorteil | Einschränkung |
|---|---|---|
Relativ niedrige Dichte | Unterstützt leichte Konstruktion | Noch braucht ausreichende Strukturgeometrie |
Nützliche mechanische Festigkeit | Geeignet für viele Halterungen, Gehäuse und Bauteile | Nicht unbedingt ausreichend für hochbelastete Komponenten |
Gute Bearbeitbarkeit | Unterstützt komplexe gefräste und gedrehte Geometrie | Dünne Abschnitte können deformiert werden |
Korrosionsbeständigkeit | Nützlich für viele industrielle Umgebungen | Schutz kann in aggressiven Umgebungen erforderlich sein |
Vereinbarkeit der Fertigung | Unterstützt Anodisierung und andere Oberflächen | Finishing kann Dimensionen ändern |
Wärmeleitfähigkeit | Hilft bei der Wärmeübertragung von ausgewählten Komponenten | Wärmeverhalten muss bei Bearbeitung und Inspektion berücksichtigt werden |
7075 kann berücksichtigt werden, wenn die Kraft-zu-Gewicht-Leistung besonders wichtig ist. Bei geeigneten Temperaturen bietet es in der Regel eine höhere Festigkeit als 6061, aber Korrosionsschutz, Veredelung, Schweißen und Kosten müssen berücksichtigt werden. Eine stärkere Legierung schafft nicht automatisch eine bessere Roboterkomponente. Die Konstruktion muss auch Müdigkeit, Spannungskonzentrationen, Kontaktdruck, Steifigkeit, Verschleiß, Befestigung, Korrosion und Herstellungskosten berücksichtigen.
Bei der PräzisionsCNC-Bearbeitung 0,001 Zoll = 0,0254 mm. Dieser Artikel setzt eine Anforderung von ±0,001 Zoll (±0,0254 mm) für bestimmte Abmessungen voraus. Die Zeichnung bestimmt, ob 0,001 bilateral, total oder grenztoleranz ist.
Bei einem nominalen Lagerbohrungsdurchmesser von 25.000 mm erlaubt eine bilaterale Toleranz von ±0,0254 mm 24,9746 mm bis 25,0254 mm. Dies steuert den tatsächlichen Durchmesser. Es steuert nicht automatisch die Position der Bohrung, die senkrecht, die koaxiale Beziehung oder die Ausrichtung mit einer anderen Schnittstelle.
Typ der Toleranz | Was es kontrolliert | Beispiel für Roboteranwendungen |
|---|---|---|
Größentoleranz | Istlicher Durchmesser, Länge oder Dicke | Durchmesser des Lagersitzes |
Positionstoleranz | Standort eines Features relativ zu Datums | Motor Montage-Loch Muster |
Ebenheit | Oberflächenform ohne Bezug auf ein Datum | Gelenkmontagefläche |
Parallelismus | Ausrichtung zwischen zwei Flächen oder Achsen | Aktuatorbefestigungsflächen |
Perpendikularität | Ausrichtung in einem bestimmten Winkel zu einem Datum | Lagerbohrung relativ zur Montagefläche |
Profiltoleranz | Gesamtform eines gekrümmten oder komplexen Merkmals | Konturiertes strukturelles Gehäuse |
Laufabweichung | Variation einer Drehfläche relativ zu einer Datumachse | Wellenbezogene Schnittstellen |
ASME Y14.5-2018 definiert GD& T Prinzipien und Praktiken; Die eigentliche Norm und Zeichnungsüberarbeitung sollten zwischen Konstrukteur und Hersteller vereinbart werden. Zuweisen Sie standardmäßig nicht ±0,001 in jeder Dimension zu. Identifizieren Sie Merkmale, die sich direkt auf die Montage, Bewegung, Ausrichtung oder strukturelle Leistung auswirken. Dadurch werden unnötige Bearbeitungskosten reduziert und funktionale Anforderungen geschützt.
Zwei Lieferanten können beide eine Lagerbohrung innerhalb des vorgegebenen Durchmesserbereichs liefern und sich dennoch in der Funktionsqualität unterscheiden, wenn der eine die Bohrungsposition relativ zum Aktuatormontierungsdatum beibehält und der andere nicht. Beschaffungsteams sollten die vollständige GD& T-Zeichnung, nicht nur die Dimensionstoleranznoten.
Ein Lieferant, der erklärt, dass seine Maschine ±0,001 in erreichen kann, ist kein ausreichender Beweis für die Produktionsfähigkeit. Anfordern Sie tatsächliche Prüfergebnisse von vergleichbaren Komponenten. Wichtige Variablen umfassen Maschinenzustand und Positionierungsleistung, Drehachsenkalibrierung, Werkzeugauslauf und -verschleiß, Werkstücksteifheit, Klemmdeformation, Schneidkräfte, Reststoffspannungen, Umgebungs- und Werkstücktemperatur, Bearbeitungsfolge und Inspektionsmethode.
Die Präzisionsbearbeitung ist ein komplettes Prozesssystem. Die Maschine ist nur ein Teil.
Maschinenpositionierung und Drehachsenkalibrierung.Drehachsenpositionierungsfehler, Schwenkpunktkalibrierung, Maschinengeometrie und Werkstückstellung können die Endstellung beeinflussen, insbesondere wenn Bearbeitungsmerkmale an verschiedenen Winkelrichtungen, sich kreuzenden Löchern, Beziehungen über mehrere Flächen, tiefen Taschen oder hohen Komponenten bearbeitet werden. Ein Lieferant sollte eine dokumentierte Maschinenverifizierung und Wartung haben.
Werkzeugauswahl und Schneidstrategie.Aluminium 6061 ist in der Regel mit geeigneten Karbidwerkzeugen bearbeitbar, aber die Werkzeugauswahl ändert sich mit der Geometrie. Rauheit entfernt das meiste Material; Die Veredelung bestimmt die Endabmessungen und den Oberflächenzustand. Dies ist für dünnwandige Gehäuse wichtig, da ein Teil nach dem Rauen genau erscheinen kann, sich aber während der anschließenden Bearbeitung bewegt, da die Materialentfernung sein inneres Spannungsgleichgewicht ändert.
Restspannung und Dünnwandverformung.Dünnwandbearbeitung kann lokale Verformung beim Klemmen, Spannungsumverteilung, Wandvibration, Oberflächenwelligkeit und Dimensionsbewegung nach dem Entklemmen verursachen. Ein geeigneter Prozess kann die Auswahl eines geeigneten Bestands und eines geeigneten Zustands, die Festlegung eines stabilen Datums, das Rauben der Hauptmerkmale, das Freigeben des Werkstücks, wo zulässig, die Erlaubnis einer thermischen Stabilisierung, die Wiederherstellung von Datums bei Bedarf, die Fertigstellung kritischer Abmessungen und die Inspektion in einem vereinbarten Messzustand umfassen. Die genaue Reihenfolge hängt von der Geometrie ab.
Temperaturregelung.Aluminium expandiert und kontraktiert sich mit der Temperatur. Eine unmittelbar nach der Bearbeitung gemessene Abmessung kann sich von der nach dem thermischen Gleichgewicht gemessenen Abmessung unterscheiden. Der Lieferant sollte die Kontrollraumtemperatur, die Stabilisierung des Werkstücks, die Reinigung vor der Messung, die Handhabung der Wärmedifferenz, den Kalibrierungsstatus und die Messunsicherheit klären.
Messfähigkeit.Ein Teil kann nicht zuverlässig akzeptiert werden, wenn das Inspektionssystem nicht zuverlässig konforme von nicht konformen Abmessungen unterscheiden kann. Für enge Toleranzen sollten Sie CMM-Fähigkeiten, Sondenzugriff und Messstrategie, Kalibrierungsstatus, Messunsicherheit, Inspektionswiederholbarkeit und Erststückaufzeichnungen anfordern. Ein CMM ist nicht automatisch das beste Instrument für jede Funktion; Bohrmesser, kalibrierte Stifte, Präzisionsanzeiger und andere Instrumente können geeigneter sein. Bearbeitungsgenauigkeit und Messgenauigkeit müssen gemeinsam bewertet werden.
Die 5-Achsbearbeitung ist besonders nützlich, wenn ein Bauteil eine komplexe Geometrie oder mehrere Präzisionsschnittstellen aufweist, die durch unabhängige Aufstellungen schwer hergestellt werden können.
Aktuatorgehäuse.Diese kombinieren häufig Motormontageschnittstellen, Lagersitze, Kabeldurchgänge und strukturelle Befestigungsmerkmale. Anforderungen können die Genauigkeit der Lagerbohrung, die Position des Montageloches, die Konzentrizität oder die koaxialen Beziehungen, sofern erforderlich, die Schnittstellenebeneiheit, die Wanddicke und die Gewindequalität umfassen.
Robotergelenkstrukturen.Schulter-, Ellbogen-, Hüfte-, Knie- und Knöchelbaugruppen können komplexe Aluminium-Strukturkomponenten verwenden. Der Prozess muss die strukturelle Steifigkeit, die Gewichtsreduzierung, die Ausrichtung von Lagern und Aktoren, die Positionierung von Befestigungsmitteln, die Dünnwandsteifheit und die Wiederholbarkeit der Montage ausgleichen.
Roboterarm- und Beinlinkel.Diese müssen ausreichende Steifigkeit gewährleisten, ohne unnötig die bewegliche Masse zu erhöhen. Häufige Anforderungen umfassen genaue Montageflächen, kontrollierte Wanddicke, strukturelle Festigkeit, wiederholbare Löcher und Befestigungsstellen, geeignete Veredelung und konsistente Geometrie über Chargen hinweg. Nicht jedes Glied benötigt eine 5-Achs-Bearbeitung; einige sind wirtschaftlicher mit 3-Achs-Fräsen, Drehen, Extrusion oder einer Kombination.
Sensorhalter und Elektronikgehäuse.Diese können strukturell weniger anspruchsvoll sein als Gelenkgehäuse, aber die Positionierung kann die Systemintegration beeinflussen. Eine IMU-Montageschnittstelle kann eine gesteuerte Orientierung bezüglich der Referenzstruktur des Roboters erfordern. Eine Kamera- oder Kraftsensorhalterung erfordert möglicherweise eine spezifische Montagegeometrie. Der Lieferant sollte verstehen, welche Oberflächen funktional wichtig sind, anstatt die engeste Toleranz gleichmäßig anzuwenden.
Prozess | Vorteile | Einschränkungen | Geeignete Anwendungen |
|---|---|---|---|
3-Achs CNC Fräsen | Geringere Prozesskomplexität für zugängliche Geometrie | Mehr Setups können erforderlich sein | Einfache Montageplatten und Halterungen |
CNC-Bearbeitung mit 3+2 Achsen | Effizienter Zugang zu mehreren Gesichtern | Begrenzt für kontinuierlich komplexe Konturen | Mehrfachige Gehäuse |
Simultane 5-Achs CNC Bearbeitung | Komplexe Geometrie und koordinierte Werkzeugausrichtung | Höhere Programmierungs- und Maschinenanforderungen | Komplexe Gelenk- und Aktuatorkomponenten |
Aluminium Extrusion | Effizient für konstante Querschnitte | Erfordert zusätzliche Bearbeitung für Schnittstellen | Bauglieder und Schienen |
Aluminium Druckguss | Geeignet für komplexe wiederholte Formen im Volumen | Werkzeuginvestitionen und Nachbearbeitungsanforderungen | Großvolumige Gehäuse und Abdeckungen für ausgereifte Designs |
Blechherstellung | Wirtschaftlich für geeignete dünne Strukturen | Einschränkte Eignung für einige Präzisionsverbindungsschnittstellen | Elektronik Abdeckungen und Schutzschirme |
Metalladditive Fertigung | Ermöglicht komplexe interne Geometrie | Überlegungen zu Material, Oberfläche, Nachbearbeitung und Inspektion | Spezialisierte leichte Designs |
5-Achs-Bearbeitung wird wertvoll, wenn mehrere Präzisionsmerkmale aus unterschiedlichen Winkeln zugegriffen werden müssen oder wenn wiederholte Neupositionierung ein unnötiges Datenübertragungsrisiko mit sich bringt. Für einen einfachen Flachhalter kann das 3-Achs-Fräsen kostengünstiger sein. Bei einem komplexen Aktuatorgehäuse mit Winkelbohrungen und mehreren Montageflächen kann die 5-Achsbearbeitung die Prozesseffizienz und die geometrische Konsistenz verbessern. Die richtige Wahl wird von der Komponente bestimmt.
Druckguss kann niedrigere wiederkehrende Einheitskosten für geeignete Aluminiumbauteile bieten, wenn das Design reif ist und das Produktionsvolumen ausreichend hoch ist. Es erfordert Werkzeuginvestitionen und benötigt oft noch CNC-Bearbeitung für Präzisionsschnittstellen. Ein gemischter Prozess kann geeignet sein: Das allgemeine Gehäuse, CNC-Maschinenlagersitze und Montageflächen druckgießen, fertigen und kritische Abmessungen prüfen. Für Prototypen und frühe Konstruktionsiterationen kann die CNC-Bearbeitung bevorzugt sein, da Konstruktionsänderungen nicht unbedingt neue Gießwerkzeuge erfordern.
Ein Lieferant sollte einen klaren Qualitätskontrolle-Workflow von eingehendem Material bis zur fertigen Komponentenprüfung haben.
Einkommendes Material Inspektion.Bestätigen Sie die Legierungsbezeichnung, den Temperationszustand, die Materialform, die Lieferantendokumentation, die Materialidentifikation, die Lagermaßungen und den Oberflächenzustand. Für kritische Bauteile sollten Materialzertifikate mit dem gelieferten Bestand und gegebenenfalls mit Fertigteilproduktionsunterlagen verknüpft werden.
Erste Artikel Inspektion.FAI prüft, ob der Herstellungsprozess die angegebene Geometrie erzeugen kann. Ein geeigneter FAI-Bericht sollte die Gesamtdimensionen abdecken; kritische Schnittstellen wie Lagersitze, Montageflächen und Paarflächen; Lochdurchmesser, Position, Tiefe und Gewindespezifikation; geometrische Beziehungen wie Position, senkrecht, Parallelismus und Ebenheit; Oberflächenverbindung und sichtbare Mängel; Legierung, Temperament und Materialdokumentation; und Abschlusseffekte gegebenenfalls.
Inspektion im Prozess.Überprüfen Sie die Abmessungen nach dem Rauen, messen Sie kritische Merkmale nach der Fertigstellung, überprüfen Sie den Werkzeugzustand, überprüfen Sie die Positionierung des Werkstücks und überwachen Sie wiederkehrende Dimensionstrends. Dies ist besonders wertvoll, wenn sich nach aufeinanderfolgenden Operationen Verzerrungen entwickeln können.
Endprüfung und Dokumentation.Mögliche Dokumentationen umfassen Dimensionsprüfberichte, Materialzertifikate, FAI-Berichte, CMM-Aufzeichnungen, Nichtkonformitätsdokumentation, Fertigungsaufzeichnungen und Produktionslosidentifikation. Der Kunde und der Lieferant sollten sich vor der Produktion über den Umfang der Inspektion einigen.
Die ISO 9001-Zertifizierung kann den Käufern helfen, ein Qualitätsmanagementsystem zu bewerten, aber sie beweist nicht, dass jede Maschine oder jedes Teil der Zeichnung entspricht. Überprüfen Sie den Aussteller des Zertifikats, die Gültigkeit, den Umfang und den abgedeckten Herstellungsstandort. Nehmen Sie nicht an, dass ein ISO-Zertifikat eine Bearbeitungsleistung von ±0,001 Zoll garantiert.
Die Kosten hängen von mehr als den fertigen Abmessungen ab. Ein komplexes Gelenkgehäuse kann eine erhebliche Programmierung, Materialentfernung, spezialisierte Befestigung, Veredelung und Inspektion erfordern, auch wenn das Endkomponente relativ klein ist. Die wichtige Beschaffungsfrage sind die Gesamtkosten für die Beschaffung konsequent konformer Komponenten.
Kostenfaktor | Auswirkungen auf die Herstellungskosten | Beschaffungsstrategie |
|---|---|---|
Aluminium 6061 Material | Klasse, Temperament, Lagergröße und Verschwendung beeinflussen Kosten | Geben Sie die genaue Legierung und den Zustand an |
5-Achs-Programmierung | Komplexe Werkzeugwege und Installationsplanung erfordern Ingenieurzeit | Erstellen Sie komplette CAD-Modelle und Zeichnungen |
Bearbeitungszeit | Tiefe Taschen, komplexe Konturen und Materialentfernung beeinflussen die Zykluszeit | Überprüfen Sie die Geometrie mit dem Lieferanten |
Enge Toleranzen | Kontrollierte Prozesse und zusätzliche Verifikation erforderlich | Strenge Toleranzen nur auf funktionelle Funktionen anwenden |
Dünnwandbearbeitung | Erfordert sorgfältige Unterstützung, Sequenzierung und Veredelung | Überprüfen Sie Wandstärke und Geometrie frühzeitig |
Werkzeuge | Spezialfräser und Ersatzfrequenz beeinflussen Kosten | Fragen zum Werkzeuglebensmanagement |
Arbeitsholding | Komplexe Komponenten können spezielle Armaturen erfordern | Betrachten Sie die Aufbaukosten über die Bestellmenge hinweg |
Oberflächenveredelung | Anodisierung oder andere Behandlungen erhöhen die Verarbeitungskosten | Veredelungs- und Dimensionsanforderungen festlegen |
Inspektion | CMM, Dimensionsprüfungen und Berichterstattung erfordern Ressourcen | Definieren Sie das erforderliche Inspektionsniveau |
Produktionsvolumen | Einrichtungs-, Programmierungs- und Einrichtungskosten sind über die Charge verteilt | Prototyp- und Produktionsangebote vergleichen |
Enge Toleranzen erhöhen die Kosten, da sie zusätzliche Bearbeitungsvorgänge, genauere Arbeitshaltung, kontrollierte Raufung und Veredelung, zusätzliche Messungen, detailliertere Prozessdokumentation und höhere Inspektionsniveaus erfordern. Ein Gelenkgehäuse mit zehn ± 0,001 Zoll Abmessungen kann wesentlich mehr als eins kosten, wenn nur zwei Lagerschnittstellen diese Toleranz tragen. Die Zeichnungsoptimierung kann bedeutende Einsparungen bewirken.
Vergleichen Sie die Preise nicht, bis die Angebote dieselben technischen Anforderungen erfüllen. Ein nützlicher Vergleich sollte Materialqualität und -temperament, 5-Achs-Bearbeitungsstrategie, kritische Toleranzbestätigung, GD & amp; T-Fähigkeit, Materialzertifizierung, FAI, CMM oder alternative Inspektionsmethode, Oberflächenverbindung, Prototypenpreis, Chargepreis, Produktionsführungszeit, Verpackung und Rückverfolgbarkeit. Ein niedriges Angebot, das die Veredelung, Inspektion oder Materialrückverfolgbarkeit ausschließt, kann letztlich teurer werden.
DFM ist wichtig, weil humanoide Roboterteile häufig kompakte Schnittstellen, leichte Strukturen und komplexe Montagegeometrie enthalten. Ein Lieferant sollte das Design vor der Produktion überprüfen.
Wanddicke optimieren.Dünne Wände reduzieren das Gewicht, verursachen jedoch Bearbeitungsprobleme: Verformungen beim Klemmen, Vibrationen beim Fräsen, spannungsbedingte Bewegungen nach der Entfernung des Materials, Schwierigkeiten bei der Aufrechterhaltung der Ebenheit und erhöhte Empfindlichkeit gegenüber dem Werkzeugeingriff. Vermeiden Sie unnötige Variationen in der Wanddicke und diskutieren Sie die Konstruktion von Armaturen und die Bearbeitungsfolge, wo dünne Strukturen erforderlich sind.
Betrachten Sie innere Eckradien.CNC-Fräswerkzeuge haben physikalische Durchmesser, so dass innere Ecken in der Regel nicht als perfekt scharfe Ecken mit herkömmlichen Rotationsschnittwerkzeugen hergestellt werden können. Extrem kleine Innenradien können kleinere Schneidwerkzeuge, zusätzliche Bearbeitungszeit, größere Werkzeugauslenkung und kompliziertere Werkzeugwege erfordern. Wo funktionale Anforderungen es zulassen, verbessern geeignete Innenradien die Fertigbarkeit.
Gestalten Sie Lagerschnittstellen sorgfältig.Identifizieren Sie eindeutig Lagertyp und Passanforderungen, Bohrungsdurchmesser und Toleranzen, Bohrungsachsenbeziehungen, Referenzdatume, Schultergeometrie, Oberflächenverbindungsanforderungen und Montagebedingungen. Wählen Sie Passformen nach den Spezifikationen des Lagerherstellers und den tatsächlichen Betriebsbedingungen aus. Nehmen Sie nicht an, dass jedes Lager die gleiche Störung oder Freiraum erfordert.
Berücksichtigen Sie die Anodisierung und Oberflächenbehandlung.Anodisierung kann Dimensionen beeinflussen. Geben Sie die Art der Anodisierung, die erforderliche Beschichtungsdicke oder die anwendbare Norm an, ob die Abmessungen vor oder nach der Fertigstellung sind, welche Oberflächen unbeschickt bleiben müssen, ob elektrische Kontakt- oder Erdungsflächen erforderlich sind und eventuelle kosmetische Anforderungen. Besprechen Sie vor der Bearbeitung Maßzulassen und Maskierung für Präzisionsbohrungen und Lagersitze.
Vermeiden Sie unnötige komplexe 5-Achs-Funktionen.Verwenden Sie 5-Achs-Bearbeitung, weil die Geometrie es erfordert, nicht weil jede Oberfläche komplexer ist. Eine Flachhalterung mit einfachen Montagelöchern kann mit herkömmlicher 3-Achsbearbeitung billiger hergestellt werden. Überkomplizierte Geometrie erhöht die Programmierungs-, Bearbeitungs-, Inspektions- und Beschaffungskosten, ohne notwendigerweise die Leistung des Roboters zu verbessern.
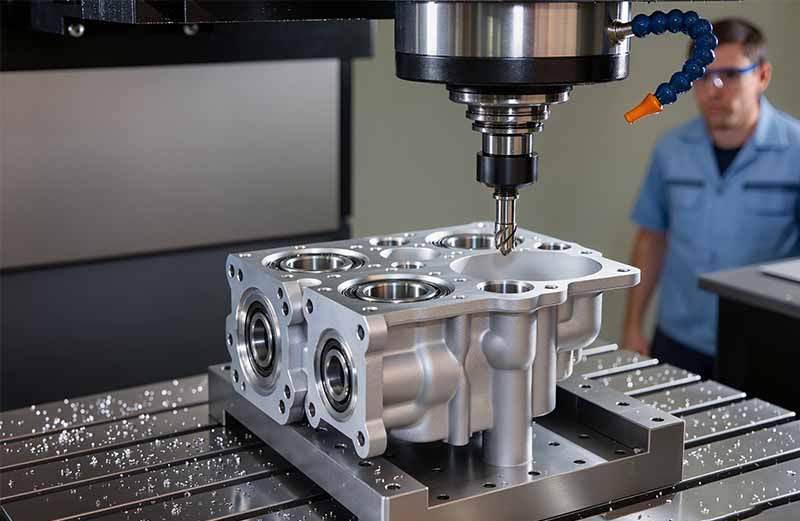
Bearbeitungsproblem | Mögliche Ursache | Potenzielle Konsequenz | Empfohlene Antwort |
|---|---|---|---|
Dünnwanddeformation | Klemmdruck oder Bearbeitungskraft | Dimensionsabweichung | Verbesserung der Arbeitshaltung und der Bearbeitungsabfolge |
Lagerbohrungsabweichung | Werkzeugauslenkung, thermische Variation oder Einrichtungsfehler | Schlechte Lagerpassung | Überprüfen Sie langweilige Strategie, Termine und Inspektion |
Lochpositionsfehler | Falsche Werkstückorientierung oder Datenübertragung | Montagestörungen | Verbesserung der Sondierung und Koordination der Einrichtung |
Schlechte Oberflächenverbindung | Werkzeugverschleiß, Vibrationen oder falsche Schneidbedingungen | Probleme mit der Oberflächenqualität | Überprüfung der Werkzeuge- und Schneidstrategie |
Dimensionsänderungen nach dem Entklemmen | Restspannungsumverteilung oder Klemmdeformation | Teile scheitern bei der Endprüfung | Einführung der stufenweisen Bearbeitung und der Inspektion im entspannten Zustand |
Drehachsenbedingte Fehler | Kalibrierungs- oder kinematische Kompensationsprobleme | Winkel-Merkmal-Abweichung | Überprüfen Sie die Leistung der Drehachse |
Werkzeugkollision | Unangemessene CAM-Simulation oder Setup-Planung | Schrott und Ausrüstungsschäden | Verbesserung der Kollisionsprüfungen und der Prozessprüfung |
Anodisierungsbedingte Dimensionsabweichung | Beschichtungsbedarf nicht berücksichtigt | Falsche Endpassung | Erstellen von Pre- und Post-Finish-Dimensionen |
Gewindedefekte | Falsche Werkzeugauswahl oder Bearbeitungsstrategie | Montage- und Befestigungsprobleme | Überprüfen Sie Fadenstandards und prüfen Sie Faden |
Inkonsistente Chargendimensionen | Werkzeugverschleiß, thermische Veränderungen oder Prozessänderungen | Erhöhte Ablehnungsrate | Prozessüberwachung und Inspektionskontrollen einrichten |
Wenn eine Lagerbohrung während der Bearbeitung innerhalb der Toleranz misst, nach dem Entklemmen jedoch außerhalb der Toleranz fällt, besteht eine oberflächliche Reaktion darin, das Schneidwerkzeug zu wechseln. Eine effektivere Untersuchung untersucht, ob die Vorrichtung das Bauteil verformt hat, ob die Bohrung vor oder nach einer erheblichen Materialentfernung bearbeitet wurde, ob eine restspannungsbedingte Bewegung aufgetreten ist, ob die Werkstücktemperatur zwischen Bearbeitung und Inspektion unterschiedlich war, ob die Messaufstellung wiederholbar war und ob das Datumsystem ordnungsgemäß etabliert wurde. Der Lieferant sollte die Ursache dokumentieren und Korrekturmaßnahmen mit wiederholter Inspektion überprüfen.
Ein Lieferant kann fünfachsige Fähigkeiten und hohe Präzision bewerben, aber es fehlen immer noch die Prozesssteuerungen, die für humanoide Roboterkomponenten erforderlich sind. Beurteilen Sie den Anbieter in sechs Bereichen.
5-Achs-Ausrüstung und Prozesskapazität.Fragen Sie, wie viele Achsen die erforderliche Maschine beim Schneiden koordiniert, ob sie die tatsächliche Teilegeometrie herstellen kann, was die verwendbaren Bearbeitungsabmessungen sind, wie Drehachsen kalibriert werden, wie Datums über mehrere Flächen aufrechterhalten werden, ob der Lieferant über angemessene Fünf-Achsen-CAM-Expertise verfügt und ob er Beweise für die Bearbeitung vergleichbarer Komponenten liefern kann.
Aluminium Material Erfahrung.Der Lieferant sollte 6061-T6, 6061-T651 und andere angeforderte Bedingungen verstehen. Fragen Sie, ob es die angegebene Beschaffenheit beziehen, Materialdokumentation liefern, Restspannungsbedingte Verformungen kontrollieren, sich der Dünnwandbearbeitung nähern und fertige Teile während des Transports schützen kann.
Präzision und GD& T Kompetenz. The supplier should interpret the drawing, identify critical dimensions, and explain the proposed inspection method. It should understand datum reference frames, position tolerances, flatness and perpendicularity, bearing fits, bore-axis relationships, surface-finish requirements, and pre- and post-finishing dimensions.
Quality-control capabilities. Request FAI reports, CMM inspection results, material certificates, dimensional inspection documentation, process-control records, and nonconformance/corrective-action procedures. For repeat production, ask how dimensional variation is monitored across batches.
Engineering communication and DFM support. A good partner identifies production risks before machining: inaccessible bearing bores, thin walls that may deform under clamping, internal corners requiring impractically small tools, coating allowances that interfere with fits, or tolerances that are unnecessarily restrictive. The supplier should explain engineering consequences and offer practical alternatives.
Production capacity and supply-chain reliability. Review available machining resources, production planning, material availability, subcontracted processes, inspection capacity, delivery planning, packaging, export arrangements, and communication during production changes.
Evaluation category | Suggested weighting | What to verify |
|---|---|---|
5-axis CNC capability | 20% | Relevant machines, kinematics, CAM capability |
Präzisionsbearbeitung | 20% | Actual ±0.001-inch feature inspection evidence |
Aluminum 6061 expertise | 15% | Material sourcing, machining, deformation control |
Quality inspection | 15% | CMM, calibrated instruments, inspection reports |
DFM and engineering support | 10% | Drawing review and engineering recommendations |
Production repeatability | 10% | FAI approval and process controls |
Delivery and communication | 10% | Production planning and communication procedures |
These are suggested procurement weightings, not an industry standard. Adjust them according to whether the component is safety-critical, structurally important, or primarily a prototype. Never award a precision robotics project solely because a supplier has the lowest price or the largest advertised machine inventory.
Production stage | Main objective | CNC machining priorities | Inspection priorities |
|---|---|---|---|
Initial prototype | Confirm geometry and assembly | Design flexibility and DFM | Critical dimensions and fit |
Functional prototype | Validate mechanical operation | Repeatable machining of interfaces | Bore position, alignment, assembly |
Engineering validation | Evaluate design under intended conditions | Stable materials and process | Dimensional and material documentation |
Pilot production | Establish production feasibility | Fixtures, process planning, repeatability | FAI and batch verification |
Batch production | Maintain consistent manufacturing | Tool management and process control | Agreed production inspection plan |
A prototype that works is not necessarily production-ready. Some components may require revised wall thickness, improved tool access, different datum features, modified tolerances, improved fastening geometry, or revised finishing requirements. A supplier involved early can identify these issues before the design becomes expensive to change.
For repeat orders, ask the supplier to maintain approved drawing revisions, material specifications, approved FAI records, production setup documentation, inspection criteria, tool replacement procedures, lot identification, and change-control records.
1. How should engineers choose a CNC machining supplier for humanoid robots?
Choose based on 5-axis capability, relevant aluminum machining experience, GD&T knowledge, inspection capability, and production repeatability. Request comparable inspection reports, material documentation, and examples of similar components.
2. Can 5-axis CNC machining achieve ±0.001-inch tolerances?
Yes, many appropriately designed aluminum features can be manufactured to ±0.001 in. Capability depends on geometry, machine condition, workholding, tool selection, thermal stability, material condition, and inspection method. The supplier should confirm feasibility against the actual drawing.
3. Is 0.001 inch the same as 0.001 mm?
No. 0.001 in equals 0.0254 mm. 0.001 mm equals approximately 0.0000394 in. The latter is an extremely demanding tolerance and should not be assumed achievable through ordinary precision CNC machining. Always specify the unit, tolerance zone, and acceptance requirements.
4. Why is 5-axis CNC machining used for humanoid robot joint housings?
It provides access to multiple faces and angled features while potentially reducing workpiece repositioning. This can help maintain relationships between bearing bores, motor interfaces, and mounting features. It does not automatically guarantee better precision.
5. Is Aluminum 6061-T6 suitable for humanoid robot components?
Yes, for many structural brackets, housings, actuator supports, and mechanical components. Final alloy selection should be based on strength, stiffness, fatigue performance, loading conditions, and weight targets.
6. Should engineers choose 6061-T6 or 6061-T651?
The choice depends on material form and application. 6061-T651 is particularly relevant to stress-relieved plate. For large machined plates or parts with substantial material removal, T651 may be advantageous, although it does not eliminate machining distortion.
7. Is 6061 better than 7075 for humanoid robot structures?
Not universally. 6061 offers a useful balance of strength, machinability, corrosion resistance, and cost. 7075 may be preferable where higher strength-to-weight performance is required, provided corrosion, finishing, and manufacturing considerations are acceptable.
8. What documents should buyers request from a CNC machining supplier?
Depending on the project: material certificates, approved engineering drawings, FAI reports, dimensional inspection reports, relevant CMM records, finishing documentation, production lot identification, and quality-system documentation.
Selecting a CNC machining provider for humanoid robot components requires understanding material condition, machining strategy, geometric tolerances, quality control, and production repeatability. 5-axis CNC machining offers important advantages for complex actuator housings, joint structures, bearing interfaces, and multi-face aluminum components. Aluminum 6061 provides a practical material option for many lightweight mechanical structures, but temper selection and deformation control remain essential.
A tolerance of ±0.001 in should be evaluated against the actual drawing, machine capability, fixture strategy, and inspection evidence. The most suitable partner is not necessarily the supplier with the most machines or the lowest quotation. It is the manufacturer that can understand the engineering function of each component, establish a suitable manufacturing process, verify critical dimensions, and maintain consistent quality from prototype to production.
Standards referenced: ASME Y14.5-2018; ISO 230-2; ISO 230-3; ISO 9001.
Sind Sie bereit, Ihre CAD-Datei in ein maßgefertigtes Teil zu verwandeln? Laden Sie Ihr Design hoch, um ein kostenloses, präzises Angebot zu erhalten.
Jetzt unverbindlich anfragen