Fabricação sob demanda de fornecedores CNC, entrega estável e qualidade consistente.Cotação instantânea

Selecione um idioma

English
kor
pl
Português
España
Italia
France
Deutschland
Junte-se a mais de 1.500 empresas que trabalham com a EvaFab
logo
logo
logo
logo
logo
logo
logo
IntroduçãoMateriaisEstudos de Caso Tolerâncias Processamento Atelier
Wire EDM Machining Services

Serviços de usinagem de EDM de fios

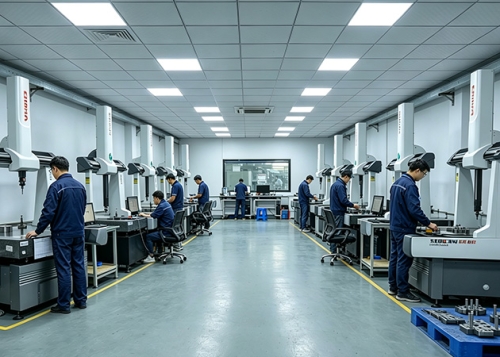
Nossos serviços de corte de fios EDM de alta precisão oferecem precisão a nível de mícrons para as aplicações mais exigentes. Equipados com máquinas Sodick de última geração, especializamos-nos em geometrias complexas, tolerâncias apertadas e acabamentos de superfície superiores.

✔ Tecnologia Avançada - Os sistemas de EDM CNC importados da Sodick garantem uma precisão repetida de ± 0,002 mm
✔ Geometrias Complexas – Lide com contornos multi-eixos, cantos afiados e características de paredes finas
✔ Versatilidade do material – De aços para ferramentas endurecidos a ligas exóticas, cortamos tudo
✔ Excelência no acabamento da superfície – alcance acabamentos semelhantes a espelhos até Ra 0,2 μm
Guia de material EDM


Categoria de material Materiais Específicos Condutividade Vantagens de usinagem Aplicações típicas
Aços para ferramentas H13, SKD11, D2 Excelente usinagem direta do estado endurecido (HRC60+) Inserções de molde (plástico/fundição a pressão)
Carbetos YG8, YT15 (tungstênio-cobalto) Excelente Sem corte de borda, ±0.005mm precisão Ferramentas de corte/peças de desgaste
Aços inoxidáveis 304, 316L, 17-4PH Excelente Acabamento espelho (Ra≤0.2μm) Implantes/engrenagens médicos
Ligas de titânio TC4 (GR5), TA2 Bom. Evita a fragilidade da fase α Fixadores/implantes aeroespaciais
Superligas Inconel 718, Hastelloy X moderado Resolve desafios de endurecimento do trabalho Pás/combustores de turbinas
Ligas de alumínio 6061, 7075 Excelente No deformation in thin-wall parts Optical mounts/heat sinks
Copper/Alloys Pure Copper, BeCu (C17200) Outstanding Ultra-fine contour machining Electrodes/RF connectors
Refractory Metals Molybdenum (Mo), Tungsten (W) Bom. Micro-hole drilling (≥0.05mm) Semiconductor fixtures/nozzles
Metal Matrix Composites AlSiC moderado Isotropic machining Electronic substrates
Sintered Metals PM parts (Fe-Cu system) moderado Final precision finishing Self-lubricating bearings
Conductive Ceramics Doped ZrO₂ (e.g., ZrO₂+Ni) Weak Special parameter processing Medical probe tips

Precision EDM Components for Jigs & Fixtures

This gallery features critical components machined from hardened steel and carbide using Wire and Sinker EDM. See examples of precision locating pins, bushing plates, and custom tooling elements that ensure manufacturing accuracy and repeatability.

EDM machining tolerances

We follow ISO 2768 standards for CNC machining.


Limits for nominal size

Plastics (ISO 2768- m)

Metals (ISO 2768- f)

0.5mm* to 3mm ±0.1mm ±0.05mm
Over 3mm to 6mm ±0.1mm ±0.05mm
Over 6mm to 30mm ±0.2mm ±0.1mm
Over 30mm to 120mm ±0.3mm ±0.15mm
Over 120mm to 400mm ±0.5mm ±0.2mm
Over 400mm to 1000mm ±0.8mm ±0.3mm
Over 1000mm to 2000mm ±1.2mm ±0.5mm
Over 2000mm to 4000mm ±2mm
*Please clearly indicate tolerances for nominal sizes below 0.5mm on your technical drawing.

EDM processing

Non-Reversible Material Effects in EDM (Key Difference from CNC Machining)


Característica Technical Advantage Geometric Tolerance Relevance
Non-contact machining Zero mechanical cutting force, eliminating material deformation Maintains ±0.005mm tolerance even for thin walls (<0>
Hardness-independent Processes hardened steels (HRC 60+), carbides, and other difficult-to-machine materials Post-heat treatment machining avoids secondary distortion
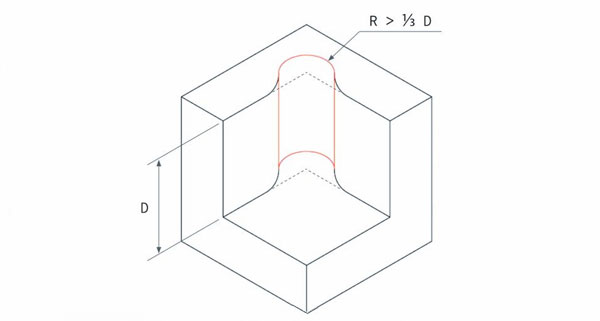
Micro-feature capability Achieves ultra-fine features (e.g., 0.02mm micro-holes/slots, fuel injector nozzles) IT5-grade precision for gear/mold profiles (e.g., involute curves)
Omnidirectional cutting Multi-axis tilting (e.g., 5-axis) enables deep cavities/undercuts ≤0.01mm positional accuracy for complex surfaces

EDM's Precision Edge Over Laser Cutting

Heat-Affected Zone (HAZ)
Minimum Internal Corner Accuracy

EDM achieves R0.03mm vs Laser R0.1mm

Perpendicularity Control

EDM 0.005mm/100mm vs Laser 0.02mm/100mm

Heat-Affected Zone (HAZ)

EDM: None vs Laser: 20-50μm hardened layer

Specialized EDM Workshop for Tooling & Fixtures

Our EDM department is dedicated to machining the unforgiving materials and complex geometries found in high-performance jigs and fixtures. We achieve unparalleled accuracy in hardened steel and carbide, where traditional machining methods fail.

Sistema de certificação
iso13485 iso9001
Nós somos confiáveis ​​por
apple dji xiaomi byd royole

Por que escolher

Evefab é um fornecedor profissional de serviços de usinagem CNC e excelente rede de cadeia de suprimentos localizada em Shenzhen, China, fornecendo componentes de precisão personalizados para clientes industriais globais.

Saiba mais

FAQs about Wire-Cut EDM machining service

  • Wire-Cut EDM Machining for Jigs & Fixtures

    What makes EDM better than milling for hardened tooling components?
    A: Unlike milling cutters that wear down and struggle with hardened steel (above 45 HRC) and carbide, EDM is a non-contact process that uses electrical discharges to erode material. This allows us to machine these ultra-hard materials with exceptional precision and create sharp, burr-free edges without inducing stress or micro-cracks, which is critical for the longevity of jigs and fixtures.
  • What's the difference between Wire EDM and Sinker EDM for my project?

    The choice depends on the feature:

    Wire EDM is ideal for through-cutting complex 2D profiles, intricate holes, and sharp internal corners in plates and blocks. Think of it for creating bushing plates, blanking dies, or ejector pin holes.

    Sinker EDM (or Ram EDM) is used to form cavities, 3D shapes, and negative features. It's perfect for machining locating pin heads, nesting features, or custom electrode shapes into a hardened tooling block.
  • What materials do you most commonly machine with EDM?

    We primarily work with materials that are difficult or impossible to machine with traditional methods once hardened. This includes:

    Tool Steels: D2, A2, O1, M2 (fully hardened)
    Carbide: Tungsten carbide for extreme wear resistance.
    Stainless Steels: 400 series, 17-4 PH for corrosive environments.
    Exotic Alloys: Inconel, Hastelloy for specialized applications.
  • What level of precision and surface finish can I expect?

    Our standard Wire EDM process can consistently hold tolerances of ±0.005mm (±0.0002") and achieve surface finishes down to Ra 0.4 μm (16 μin). Sinker EDM can achieve similar tolerances, with finishes capable of reaching Ra 0.2 μm (8 μin) or better for fine details. Specifics depend on the material and feature size.
  • Can you machine pre-hardened parts without affecting the surrounding material?

    Yes, this is a key advantage of EDM. Since it's a thermal process and not a mechanical one, it does not affect the metallurgical properties of the material outside the immediate spark area. This allows us to add precise features or make modifications to finished, heat-treated components without risking distortion or softening.
  • What information do you need to provide a quote for a custom EDM part?

    To provide an accurate quote and DFM analysis, please provide:
    3D CAD Model (STEP, IGS, X_T preferred) and 2D Drawings with all critical dimensions and tolerances (GD&T is extremely helpful).
    Material Specification (type and hardness).
    Quantity and any required surface finish callouts.
    The part's function (e.g., "locating pin for welding fixture") helps us ensure the best process is selected.
0

Vamos maquinar sua visão, juntos.

Pronto para transformar seu arquivo CAD em uma peça personalizada? Carregue o seu design para obter uma cotação gratuita e precisa.

Obtenha sua cotação instantânea