Produkcja na żądanie dostawców CNC, stabilna dostawa i spójna jakość.Natychmiastowa cytacja

Wybierz język

English
kor
pl
Português
España
Italia
France
Deutschland

Nazwa

Materiały stosowane

Kolory

Może być stosowany do

CNC machined part as machined

Jako obrabiane

Aluminium, stal, stal nierdzewna

Ra 0,8μm-Ra 3,2μm

Wszystkie procesy pocztowe

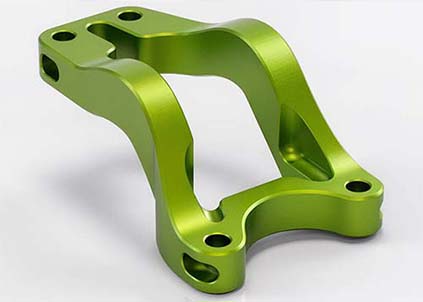
Anodized aluminum surface treatment parts

Anodowanie

Aluminium

Przezroczysty, czarny, szary, czerwony, niebieski, zielony, pomarańczowy, złoty

Media Blasting, Tumbling, Alodyna

Silver Plating surface finish for CNC machined parts

Pozłożenie srebrne

Miedź, mosiądz, brąz, stal węglowa, stal nierdzewna; Aluminium potrzebuje podłogi niklowej przed pokryciem srebrnym

Jasne srebro, srebro matowe, srebro satynowe

Media Blasting, Tumbling, Uszczelnia pasywacyjna przeciw zanieczyszczeniu

Close‑up of gold plated CNC machined component, electroplated gold surface treatment for electrical contacts and RF connectors

Pozłocenie

Podłoża miedziane, mosiądzne, stalowe, niklowane; Aluminium wymaga podłogi niklowej / miedzianej przed złoceniem

złoto

Media Blasting, Tumbling, uszczelniacz przeciw zanieczyszczeniu

Black Oxide Finish Sample

Czarny tlenek

Aluminium

Czarny

Tryskanie koralikami, obroty, folia chemiczna*

Bead Blasted and Anodized type II Finish Sample

Bead Blasted, anodowany typ II

Aluminium

Przezroczysty, czarny, czerwony, niebieski, pomarańczowy, złoty

Wytrysk medialny, tumbling, anodowanie typu II* anodowanie typu III z PTFE*

Nitriding surface treatment for CNC machined steel parts, thermochemical diffusion hardening for gears and molds

azotowanie

Stal stopowa, stal azotowana, stal narzędziowa (H13, D2), stal nierdzewna

Pełny katalog kolorów powłoki lub RAL

Prosimy o kontakt w celu uzyskania szczegółowych instrukcji

Zinc Plating Finish Sample

Ocynkowanie

Stal, stal nierdzewna

Przezroczysta (jasnoniebieska powłoka). Czarny (błyszcząca czarna powłoka).

Wystrzelanie mediów, obroty, pasywacja

Tumbling surface finishing for CNC machined metal parts, mass barrel tumbling for deburring and smooth matte metal texture

Obracanie się

Aluminium, Stal, Stal nierdzewna, Mosiądz, Brąz, Miedź

n/a

Wszystkie procesy pozakończeniowe, z wyjątkiem elektropolistyki i powłoki proszkowej

Passivation surface finish for CNC machined stainless steel parts, chemical passivation for corrosion resistance improvement

Pasywacja

Stal, stal nierdzewna (303,304,316,410,420); Aluminium, miedź

n/a

Czarny tlenek, Elektroless Niklowanie, Cynkowanie, Tumbling, Media Blasting

Brushed surface finish for CNC machined metal parts, linear grain brushing texture for aluminum, stainless steel components

Szczotkowane

Aluminium, Stal, Stal nierdzewna, Mosiądz, Brąz, Miedź

Mały: Narysuj drut 6.5-8mm do 2.0-4.0mm. Średni: Narysuj drut 16-18mm do 8.0-12.0mm. Duży: Narysuj przewód 100-120mm do 20-30mm.

Wszystkie procesy pozakończeniowe, z wyjątkiem elektropolistyki i powłoki proszkowej

Electropolishing

Elektropolerowanie

Stal, stal nierdzewna

n/a

Pasywacja, Tumbling

*Dodatkowe opcje wykończenia obejmują anodowanie kwasu chromowego, powlekanie kadmu, powlekanie miedzi, anodowanie tytanu (anodowanie niebieskie), złotowanie, srebrowanie i wiele innych. W przypadku materiałów niewymienionych tutaj,Proszę skontaktować się z nami bezpośrednio.

Wykończenia kosmetyczne

Wykończenia powierzchniowe mogą służyć albo celowi funkcjonalnemu, albo estetycznemu. Uważa się wykończenia powierzchni, które służą obu celomwykończenia kosmetycznei są używane doczęści kosmetyczneProdukcja części kosmetycznych wymaga dodatkowych środków w celu zminimalizowania wad, takich jak ślady zawieszenia i zadrapania narzędzi.

Non-cosmetic parts

Niekosmetyczne

Podstawowe znaki obróbki będą nadal widoczne

  • Jako obrabiane
  • Płynna obróbka
  • Obróbka drobna
  • Elektrole Nikelowanie
  • Anodowany typ III (warstwa twarda)
  • Tlenek czarny
Cosmetic on request parts

Kosmetyki na życzenie

Wykończenia mogą być kosmetyczne lub niekosmetyczne zgodnie z życzeniem

  • Szczotkowane + Anodowanie typu II
  • Bead Blasted, anodowanie typu II
  • Bead Blasted
  • Szczotkowane
  • Nanopowłoka
Cosmetic by default parts

Domyślnie kosmetyki

Te wykończenia zawsze będą służyć funkcji kosmetycznej

  • Szczotkowane, elektropolerowane
  • Polerowanie

Galeria części wykończenia powierzchni

Poniżej znajduje się mały wybór części obrabianych CNC i komponentów końcowych, które produkujemy dla naszych klientów.

System certyfikacji
iso13485 iso9001
Jesteśmy zaufani przez
apple dji xiaomi byd royole

Dlaczego wybrać

Evefab jest profesjonalnym dostawcą usług obróbki CNC i doskonałą siecią łańcucha dostaw zlokalizowaną w Shenzhen w Chinach, dostarczającą dostosowane do potrzeb komponenty precyzyjne dla globalnych klientów przemysłowych.

Dowiedz się więcej

FAQ o wykończeniu powierzchni

  • Jaka jest różnica między anodowaniem typu II a typu III (Hardcoat)?

    Anodowanie typu II (dekoracyjne) zapewnia dobrą odporność na korozję i szeroki zakres opcji kolorystycznych o typowej grubości powłoki 5-25 μm. Anodowanie typu III (Hardcoat) tworzy dużo grubszą, twardszą i bardziej odporną na zużycie powierzchnię (do 50-100 μm), ale z ograniczonymi opcjami kolorystycznymi (często przezroczyste, czarne lub ciemnoszare). Jest idealny do części aluminiowych w zastosowaniach o wysokiej odporności na ścieranie, takich jak sprzęty i armatury.
  • Czy można stosować anodowanie do części ze stali nierdzewnej?

    Nie, anodowanie jest procesem specjalnie dla aluminium i jego stopów. W przypadku części ze stali nierdzewnej zalecamy pasywację, aby zwiększyć odporność na korozję, lub elektropolerowanie, aby poprawić czystość, odłożyć i zapewnić jasne, gładkie wykończenie.
  • Jak powłoka proszkowa porównuje się do malowania części obróbanych CNC?

    Powłoka proszkowa jest zazwyczaj lepsza dla części funkcjonalnych. Tworzy grubszą, trwałiejszą i bardziej jednolitą powłokę, która jest wysoce odporna na łuszczenie, zadrapanie i chemikalia. Jest również bardziej przyjazny dla środowiska. Malowanie może być stosowane do określonych dopasowań kolorowych lub wymagań bardzo cienkiej folii.
  • Jaki proces wykończenia jest najlepszy dla poprawy odporności na zużycie?

    Dla części stalowych, twarde chromowanie lub azotowanie są doskonałym wyborem. W przypadku części aluminiowych standardem jest anodowanie twardą warstwą (typ III). Dla ekstremalnej odporności na zużycie w dowolnym materiale można zastosować powłokę węgliku wolframu lub rozpylanie termiczne.
  • Jak określić szorstkość powierzchni (np. Ra, Rz) na moim rysunku?

    Proszę wskazać wartość Ra (średnia arytmetyczna) lub Rz (maksymalna wysokość) oraz długość próbkowania na rysunku 2D. Powszechne połączenia są takie jak " Ra 1,6 μm lub " Rz 10 μm max" W przypadku powierzchni krytycznych należy również określić kierunek pomiaru (np. " równoległy do położenia " ). Jeśli nie jesteśmy pewni, możemy doradzić podczas etapu DFM.
  • Czy wykończenie wpłynie na dokładność wymiarową mojej części?

    Tak, większość procesów wykończeniowych dodaje cienką warstwę materiału. Anodowanie może dodać 10-50 μm na stronę, powłoka proszkowa 50-100 μm i powłoka 5-25 μm. W przypadku krytycznych cech niezbędne jest, aby wymiary te były określane jako po wykończeniu, a my odpowiednio obróbmy część, aby ją skompensować.
  • Do czego używane jest blasowanie koralikami?

    Rozstrzelanie koralikami (lub rozstrzelanie mediów) jest używane głównie do tworzenia jednolitego wykończenia powierzchni matowej lub satynowej, usuwania lekkich śladów narzędzia i przygotowania powierzchni do późniejszego wykończenia, takiego jak anodowanie lub malowanie. Zapewnia czystą, niekierunkową teksturę.

Maszynujmy Twoją wizję razem.

Gotowy do przekształcenia pliku CAD w niestandardową część? Prześlij swój projekt, aby uzyskać bezpłatną, precyzyjną ofertę.

Uzyskaj natychmiastową ofertę